


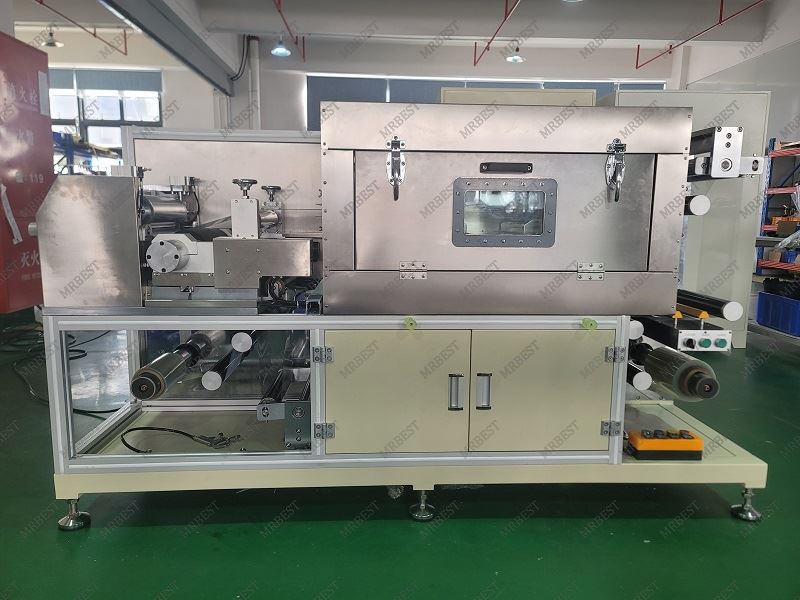
Roll för att rulla slot die coater för litiumbatteritillverkning
Modell: MR-SDCM 350-1 M
The slot die coating machine plays a pivotal role in the manufacturing of lithium batteries by precisely applying thin, uniform coatings of various materials onto conductive foils, typically copper for the anode and aluminum for the cathode. This process is crucial to ensure that the batteries meet stringent design specifications regarding dimensions, weight, and performance characteristics.
Bestående av väsentliga komponenter såsom den avlindningsenheten, huvudenheten, ugnsenheten, dragenheten och lindningsenheten, underlättar slot -täckningen den smidiga driften av beläggningsprocessen . Varje enhet bidrar till olika stadier av processen, från materialberedning till slutlindning, säkerställer effektivitet och konsistens i hela .}}}}}
Mångsidighet i beläggningen
Sloten Die-beläggningsmaskinen rymmer ett brett utbud av uppslamningssystem som används i batteriproduktion . Detta inkluderar oljiga eller vattenhaltiga formuleringar av material som järnhaltig litiumfosfat, litiumkobaltat, ternära föreningar, litium manganat, litium nickel kobolt manganat, natium ion aktiva material och grafitbaserade negativa elektrodier som litter) Mångsidighet gör det möjligt för tillverkare att anpassa sig till olika batterikemister och formuleringar, vilket stödjer flexibilitet och innovation inom batteridesign .
Precision och prestanda
Känd för sin höga precision, konsistens och kapacitet för höghastighetsskobeläggning, finns spåret att tuffa som det föredragna valet för litiumbatteriproduktion . dess förmåga att enhetligt applicera beläggningar vid kontrollerade tjocklekar förbättrar kvaliteten och tillförlitligheten i batteritillverkningsprocesser . Denna exakt säkerhet .
Spela ut beläggningsmaskinen stöder inte bara de nuvarande kraven från litiumbatteritillverkning utan möjliggör också framsteg inom batteriteknologi genom att underlätta utvecklingen av nästa generations material och design . dess roll för att säkerställa enhetlighet och tillförlitlighet understyrkar dess betydelse i strävan efter effektiva energilagringslösningar .}}}}}}}}}}}}}}}}}
Tekniska parametrar
|
Nej . |
Namn |
Specifikationer |
|
1 |
Övergripande storlek |
L 2150 * D 1350 * H 1250 mm (inkluderar inte matningssystemet) |
|
2 |
Strömförsörjning |
AC380V Fem-tråds, trefas huvudtråd använder 10mm² eller högre, neutral tråd 6mm², marktråd 6mm², huvudströmbrytare 60A . |
|
3 |
Luftkälla |
Torr gas större än eller lika med 0 . 7mpa, 20l/min. |
|
4 |
Driva |
1- Avsnitt Oven: Startup Power ≈16kW, genomsnittlig driftskraft ≈11kw/h . (beroende på värmningstemperatur) (Värmrör 9kW, fläkt 0 . 75kW). |
|
5 |
Underlagsmaterialområde |
Kopparfolie 6um -35 um Aluminiumfolie 6um -35 um |
|
6 |
Effektiv beläggningsbredd |
Beläggningsbredd mindre än eller lika med 280 mm, beläggningsrulle och över rulllängd 350 mm |
|
7 |
Ensidig beläggningstjockleksområde |
Primerområde: 25um -250 um; TOPCOAT -intervallet: 25um -250 um |
|
8 |
Beläggningsnoggrannhet |
Ytdensiteten för en enda yta är mindre än eller lika med ± 1 . 2%. (Baserat på det positiva elektrodmaterialet som inspektionsstandard, exklusive 8mm -området på huvud- och svanskanterna) |
|
9 |
Effektivt beläggningslängd |
Gapbeläggningslängden är 10 mm ~ 9999mm; Gaplängden är 5 mm ~ 9999mm och beläggningslängden + gaplängd större än eller lika med 50mm . |
|
10 |
Beläggningslängd noggrannhet |
Beläggningslängd mindre än eller lika med ± 0 . 3mm, gaplängd mindre än eller lika med ± 0,3 mm, genomsnittlig längdavvikelse mindre än eller lika med ± 0,5 mm, svanslängd mindre än eller lika med ± 0,5 mm, beläggningsbredd mindre än eller lika med ± 0,5 mm, front och bakre anpassning mindre än eller lika med ± 0,5 mm. (Beläggslängden måste vara mindre än 1000 mm som standard) |
|
11 |
Lämplig uppslamning |
Litiumjärnfosfat, litiumkoboltoxid, litiummanganoxid, ternärt batteri positivt och negativ elektrodbeläggningsprocess |
|
12 |
Lämplig lösningsmedel |
NMP/ vattenbaserad |
|
13 |
Lämpligt fast innehåll |
35-75 % |
|
14 |
Lämplig uppslamningsviskositet |
Negativ elektrod 2000 ~ 8500 CPS; Positiv elektrod 3000 ~ 15000 CPS; |
|
15 |
Driftshastighet |
Designbeläggningshastighet 0,5 m/min -1.0 m/min (faktisk beläggningshastighet är relaterad till beläggningsformeln); mekanisk hastighet 0,5 m/min -2 m/min |
|
16 |
Torktemperaturområde |
Rumstemperatur ~ 150 grader Celsius, temperaturavvikelse mindre än eller lika med ± 3 grader Celsius, varje zon är oberoende inställd och kontrollerad |
|
17 |
Lindrande och avlindningskorrigeringsnoggrannhet |
Mindre än eller lika med ± 0,5 mm |
Krav på installationsplatsmiljö
Relativ fuktighet: 10 ~ 80%HR .
Strömförsörjning: Trefas 380V, 50Hz, mer än 60A Power, spänningsfluktuationsintervall: +10%~ -10%.
Tryckluft: Efter torkning, filtrering och spänningsstabilisering: Lufttryck större än 6,0 kg/cm^2.
Markanslutning: Skyddande jordning .
Köparen är ansvarig för kraften som är utformad av leverantören . Luftkällan måste installeras nära beläggningsmaskinen på plats . Varje enhet måste ha en oberoende strömbrytare och luftkällgränssnitt .}
Luftinlopps- och avgasventilerna och avgasfläktarna utanför beläggningsmaskinen ska tillhandahållas av köparen .
Populära Taggar: Rull för att rulla slot die coater, porslin rulla för att rulla slot die coater tillverkare, leverantörer, fabrik


